
Lượt xem: 222 Tác giả: Amanda Thời gian xuất bản: 2026-01-07 Nguồn gốc: Địa điểm


Thực đơn nội dung
● Mã G trong Gia công CNC là gì?
● Mã G và Mã M trong Gia công CNC
● Cách mã G hoạt động trong chương trình gia công CNC
● Mã G phổ biến nhất được sử dụng trong gia công CNC
>> G01 – Nội suy tuyến tính (Di chuyển cắt)
>> G02 và G03 – Nội suy cung tròn
>> G17, G18, G19 – Lựa chọn mặt phẳng
>> G90 và G91 – Lập trình tuyệt đối và tăng dần
>> Mã G chu trình đóng hộp trong gia công CNC
● Mã G nâng cao cho gia công CNC
>> G41 và G42 – Bù bán kính dao cắt
● Hệ tọa độ và mã G trong gia công CNC
>> G54–G59 – Hệ thống tọa độ công việc
● An toàn, xác minh và mô phỏng mã G
>> Thực tiễn tốt nhất để sử dụng mã G an toàn trong gia công CNC
● Mã G trong Phay CNC và Tiện CNC
>> Mã G cụ thể theo luồng và tiện
● Học mã G dành cho người vận hành và kỹ sư gia công CNC
>> Mẹo học và sử dụng mã G trong gia công CNC
● Cách các nhà cung cấp gia công CNC chuyên nghiệp sử dụng mã G
>> 1. Mã G trong Gia công CNC là gì?
>> 2. Mã G khác với mã M trong Gia công CNC như thế nào?
>> 3. Mã G nào quan trọng nhất đối với người mới bắt đầu Gia công CNC?
>> 4. Các thương hiệu Gia công CNC khác nhau có sử dụng cùng mã G không?
>> 5. Phần mềm CAM có thể thay thế hoàn toàn việc lập trình mã G thủ công trong Gia công CNC không?
Mã G là các lệnh lập trình cốt lõi cho máy Gia công CNC biết cách di chuyển dụng cụ trong không gian để cắt một bộ phận với độ chính xác. Trong mỗi Cửa hàng gia công CNC , hiểu mã G là điều cần thiết để tạo đường chạy dao chính xác, tránh sự cố và mang lại chất lượng lặp lại cho các nguyên mẫu và quá trình sản xuất.[1] [2]
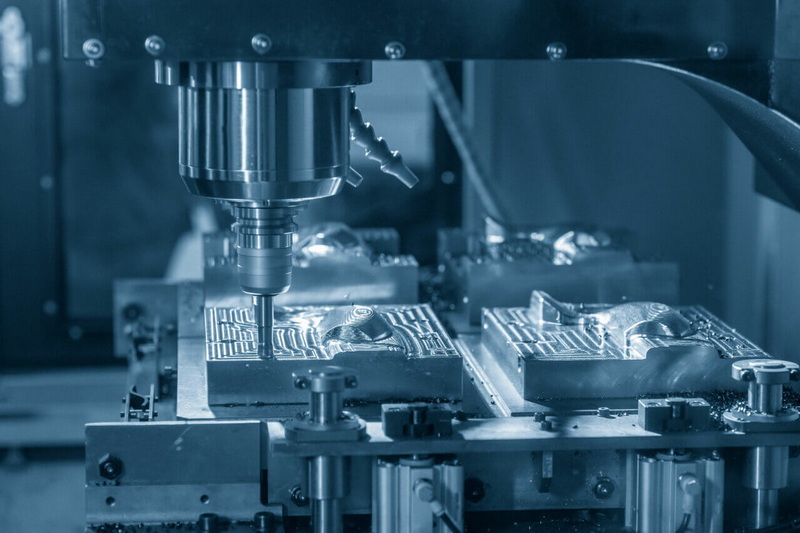
Mã G là một bộ hướng dẫn được tiêu chuẩn hóa để điều khiển dạng hình học của chuyển động trong Gia công CNC, chẳng hạn như định vị nhanh, cắt tuyến tính và nội suy cung tròn. Mỗi dòng mã Gia công CNC chứa một từ G (như G00 hoặc G01) cùng với tọa độ và các tham số khác, cùng xác định cách dụng cụ cắt di chuyển so với phôi.[3] [1]
Một chương trình Gia công CNC hoàn chỉnh sử dụng nhiều mã G theo trình tự để di chuyển dao qua tất cả các vị trí và đường cắt cần thiết. Khi các mã G này được kết hợp với tốc độ tiến dao, tốc độ trục chính và thông tin dao, chúng sẽ biến thiết kế CAD thành một bộ phận vật lý trên Trung tâm gia công CNC hoặc máy tiện CNC.[4] [1]
Trong Gia công CNC, mã G tập trung vào chuyển động và hình học bộ phận, trong khi mã M xử lý các chức năng phụ trợ của máy như bật/tắt trục chính, chất làm mát và thay dao. Mã G cho công cụ Gia công CNC biết vị trí và cách di chuyển, nhưng mã M cho công cụ biết những hành động hỗ trợ cần thực hiện trong hoặc giữa các lần di chuyển đó.[5] [6]
Ví dụ: khối Gia công CNC có thể sử dụng G01 cho chuyển động cắt được kiểm soát và kết hợp nó với M03 để khởi động trục chính hoặc M08 để bật chất làm mát. Cần có cả mã G và M để chạy các chu trình Gia công CNC an toàn, hiệu quả, nhưng mã G thường phức tạp hơn và xuất hiện thường xuyên hơn trong chương trình.[7][5]
Một chương trình Gia công CNC được tạo thành từ nhiều khối, mỗi khối chứa các mã như G, X, Y, Z, F và đôi khi là M, N hoặc các mã khác. Mã G đặt chế độ chuyển động, tọa độ cung cấp vị trí mục tiêu và tốc độ tiến dao xác định tốc độ di chuyển của dao trong quá trình Vận hành Gia công CNC.[2] [1]
Một số mã G có tính chất phương thức, nghĩa là chúng vẫn hoạt động cho đến khi một mã khác hủy bỏ hoặc thay thế chúng, giúp đơn giản hóa các chương trình Gia công CNC nhưng yêu cầu người lập trình quản lý cẩn thận. Khi viết hoặc chỉnh sửa mã Gia công CNC, người vận hành phải hiểu mã G nào là phương thức để tránh những chuyển động hoặc điều kiện cắt không mong muốn.[8] [4]
Trong công việc Gia công CNC hàng ngày, một bộ mã G tương đối nhỏ bao gồm hầu hết các hoạt động, đặc biệt là trên các trung tâm phay và máy tiện. Việc học các lệnh cốt lõi này giúp các kỹ sư và thợ máy nhanh chóng đọc, gỡ lỗi và điều chỉnh các chương trình Gia công CNC tại xưởng.[9][7]
G00 yêu cầu máy Gia công CNC di chuyển dao nhanh nhất có thể đến tọa độ nhất định mà không cần cắt vật liệu. Nó được sử dụng để di chuyển khoảng trống, định vị phía trên bộ phận và di chuyển giữa các vị trí cắt trong chu trình Gia công CNC.[10][11]
Do G00 di chuyển với tốc độ nhanh, tọa độ không chính xác có thể gây ra va chạm hoặc dịch chuyển quá mức trong Gia công CNC, vì vậy các lập trình viên thường tránh xa các kẹp và bề mặt khi sử dụng mã này. Thực hành Gia công CNC tốt là nhanh chóng đến điểm an toàn phía trên bộ phận, sau đó chuyển sang mã G cắt như G01 để tiếp cận bề mặt.[1] [2]
G01 ra lệnh di chuyển theo đường thẳng ở tốc độ tiến dao được chỉ định, khiến nó trở thành chuyển động cắt chính trong Gia công CNC. Một đường như G01 X50.0 Y20.0 F300 báo cho công cụ Gia công CNC di chuyển theo đường thẳng đến tọa độ đó trong khi loại bỏ vật liệu.[2][1]
Nội suy tuyến tính là điều cần thiết cho các hoạt động định hình, bỏ túi và gia công bề mặt trong Gia công CNC, nơi yêu cầu các đường trơn tru, chính xác. Bằng cách kết hợp nhiều chuyển động G01 với các tọa độ khác nhau, người lập trình Gia công CNC có thể tạo ra các hình dạng và đường viền phức tạp.[12][1]
G02 và G03 được sử dụng để nội suy hình tròn hoặc xoắn ốc, cho phép các công cụ Gia công CNC di chuyển dọc theo các cung và đường cong. G02 chỉ định cung theo chiều kim đồng hồ, trong khi G03 chỉ định cung ngược chiều kim đồng hồ, được xác định bởi tọa độ cuối và bán kính hoặc độ lệch tâm (I, J và đôi khi là K).[3][1]
Nội suy tròn cho phép Máy gia công CNC gia công các túi, lỗ và biên dạng tròn một cách trơn tru mà không cần xấp xỉ bước nhỏ. Các mã G này là cơ bản khi Gia công CNC các bộ phận có phi lê, khe và bề mặt cong phải đáp ứng các yêu cầu về dung sai chặt chẽ và độ hoàn thiện bề mặt.[13] [1]
G17, G18 và G19 chọn mặt phẳng gia công hoạt động cho các chuyển động tròn và các chu trình Gia công CNC nhất định. G17 kích hoạt mặt phẳng XY, G18 kích hoạt mặt phẳng XX và G19 kích hoạt mặt phẳng YZ, xác định cách diễn giải các cung và một số chu trình đóng hộp trong Gia công CNC.[2] [3]
Hầu hết các trung tâm Gia công CNC đều thực hiện tạo đường viền 2D trong mặt phẳng XY bằng G17, nhưng việc chuyển sang G18 hoặc G19 sẽ kích hoạt các đường chạy dao đặc biệt hoặc chiến lược đa trục. Lựa chọn mặt phẳng phải chính xác trước khi sử dụng G02 hoặc G03, nếu không Bộ điều khiển Gia công CNC sẽ áp dụng sai hình học và có thể tạo ra chuyển động không mong muốn.[1][3]
G90 thiết lập chế độ lập trình tuyệt đối, trong đó tất cả tọa độ được tham chiếu từ một gốc cố định, được sử dụng rộng rãi trong Gia công CNC để đảm bảo độ rõ ràng và độ lặp lại. G91 chuyển sang chế độ tăng dần, trong đó mỗi bước di chuyển được xác định tương ứng với vị trí hiện tại, hữu ích cho các mẫu hoặc vòng lặp Gia công CNC lặp đi lặp lại.[10][2]
Việc lựa chọn giữa G90 và G91 sẽ thay đổi cách Bộ điều khiển Gia công CNC diễn giải các giá trị tọa độ giống nhau, do đó việc trộn các chế độ này đòi hỏi phải lập kế hoạch cẩn thận. Nhiều chương trình Gia công CNC sử dụng G90 cho các đường chạy dao chính và tạm thời chuyển sang G91 cho một số lần rút dao, chu trình mổ hoặc chuyển động mẫu nhất định.[10][2]
Chu trình đóng hộp là mã G chuyên dụng giúp đơn giản hóa các tác vụ khoan và tạo lỗ lặp đi lặp lại phổ biến trong Gia công CNC. Thay vì viết nhiều dòng riêng biệt, một mã G duy nhất như G81 hay G83 có thể xác định toàn bộ mẫu khoan, bao gồm độ sâu, mặt phẳng rút dao và tốc độ tiến dao trong Gia công CNC.[14][10]
Các chu trình đóng hộp phổ biến trong Gia công CNC bao gồm G81 để khoan đơn giản, G82 để khoan có điểm dừng, G83 để khoan mổ và G84 để khai thác. Các mã G này cải thiện hiệu quả lập trình và giúp duy trì các chiến lược khoan nhất quán trên nhiều chương trình Gia công CNC.[4] [10]
Ngoài các lệnh chuyển động cơ bản, mã G nâng cao còn hỗ trợ gia công tốc độ cao, chuyển đổi tọa độ và gia công nhiều trục trong Gia công CNC. Các chức năng này giúp các lập trình viên có kinh nghiệm tối ưu hóa thời gian chu trình, cải thiện tuổi thọ công cụ và xử lý các hình học phức tạp mà mã 2D G đơn giản không thể xử lý được.[7][1]
Các mã như G41/G42 để bù dao và G43 để bù chiều dài dao cho phép hệ thống Gia công CNC điều chỉnh đường chạy dao dựa trên kích thước và độ lệch dao thực. Điều này giúp giảm nhu cầu đăng lại các chương trình từ CAM khi một công cụ được thay đổi, cải thiện tính linh hoạt và thời gian hoạt động trong sản xuất Gia công CNC.[8] [2]
G41 và G42 cho phép Bộ điều khiển Gia công CNC bù đường chạy dao sang trái hoặc phải của đường viền được lập trình dựa trên bán kính dao. Điều này đảm bảo rằng đường viền cắt thực tế phù hợp với thiết kế CAD ngay cả khi đường kính dao thay đổi hoặc khi tinh chỉnh kích thước trong quá trình Gia công CNC.[8][2]
Bằng cách điều chỉnh các giá trị hao mòn trong bảng bù dao thay vì lập trình lại tọa độ, người vận hành Gia công CNC có thể nhanh chóng đưa các tính năng về dung sai. Việc sử dụng đúng mức bù dao là rất quan trọng khi gia công các khoang, biên dạng và đường viền có dung sai chặt chẽ trong Gia công CNC.[15][7]
G43 kích hoạt bù chiều dài dao để Bộ điều khiển Gia công CNC có thể tính đến các chiều dài dao khác nhau và vẫn định vị chính xác đầu dao so với phôi. Mã này hoạt động cùng với bảng bù dao, lưu trữ chiều dài dao đo được cho từng số dao trong hệ thống Gia công CNC.[14][2]
Việc bù chiều dài dao chính xác là rất quan trọng đối với các công việc Gia công CNC đa công cụ, trong đó các mũi khoan, dao phay cuối và dao doa đều phải chạm tới các vị trí bề mặt và độ sâu chính xác. Nếu không sử dụng G43 đúng cách và bù đắp chính xác, Gia công CNC có thể tạo ra các đặc điểm cắt xén hoặc cắt quá mức hoặc thậm chí gây ra va chạm với bộ phận hoặc đồ gá.[11][7]
Bộ điều khiển Gia công CNC hiện đại hỗ trợ nhiều hệ tọa độ công việc để các lập trình viên có thể xác định một số nguồn gốc trên cùng một máy. Các mã G như G54 đến G59 chọn offset gia công nào đang hoạt động, cho phép chạy nhiều thiết lập hoặc bộ phận một cách hiệu quả trong Gia công CNC.[14][2]
Việc sử dụng các offset gia công riêng biệt giúp đơn giản hóa việc Gia công CNC cho các tấm cố định, các tấm kẹp và pallet nhiều bộ phận vì mỗi bộ phận có thể được lập trình xung quanh hệ tọa độ riêng của nó. Cách tiếp cận này cũng giúp việc chạy lại các công việc trong Gia công CNC dễ dàng hơn bằng cách gọi lại các offset đã lưu thay vì chạm lại tất cả các tính năng.[11][7]
G54 đến G59 là các lựa chọn hệ tọa độ công việc tiêu chuẩn trong nhiều bộ điều khiển Gia công CNC, mỗi bộ điều khiển lưu trữ một vị trí gốc khác nhau. Một lập trình viên có thể gán G54 cho vise đầu tiên, G55 cho vise thứ hai, v.v., cho phép cùng một cấu trúc chương trình Gia công CNC chạy trên nhiều trạm.[2] [14]
Việc sử dụng nhất quán các giá trị bù đắp cũng hỗ trợ quá trình sản xuất lặp lại trong Gia công CNC vì khi các giá trị bù đắp được đưa vào, các công việc trong tương lai có thể được thiết lập nhanh hơn. Đối với khách hàng OEM, điều này giúp các nhà cung cấp Gia công CNC duy trì chất lượng ổn định trên nhiều lô và dự án.[7] [11]
Gia công CNC an toàn phụ thuộc vào việc xác minh mã G trước khi chạy chúng ở tốc độ tối đa trên máy thật. Nhiều cửa hàng dựa vào phần mềm mô phỏng để trực quan hóa đường chạy dao, phát hiện va chạm và xác thực bước tiến, tốc độ và thay đổi dao trong chương trình Gia công CNC của họ.[7] [2]
Chạy khô, thực thi khối đơn và các chức năng dừng tùy chọn giúp người vận hành Gia công CNC kiểm tra các chương trình mới trên chính máy. Những cách thực hành này giảm thiểu rủi ro xảy ra tai nạn, hư hỏng trục chính hoặc phế liệu khi đưa các chương trình mã G mới vào sản xuất Gia công CNC.[16][2]
Người vận hành phải luôn xác minh độ dài dao, độ lệch phôi và mặt phẳng khe hở trước khi chạy chương trình Gia công CNC mới. Điều quan trọng nữa là bắt đầu ở tốc độ tiến dao giảm, đặc biệt là ở gần các đường viền phức tạp hoặc đồ đạc chặt chẽ, cho đến khi đường dẫn mã G được chứng minh là an toàn trong môi trường Gia công CNC.[2] [7]
Cấu trúc chương trình rõ ràng, nhận xét và quy ước đặt tên nhất quán giúp các nhóm xem xét và duy trì mã Gia công CNC dễ dàng hơn. Tài liệu hay về cách sử dụng mã G, dụng cụ và quy trình làm việc giúp cải thiện việc đào tạo, xử lý sự cố và độ tin cậy lâu dài trong các hoạt động Gia công CNC.[15][4]
Nhiều mã G được chia sẻ giữa Trung tâm gia công CNC và trung tâm tiện CNC, nhưng một số mã dành riêng cho cấu hình máy. Ví dụ: G00, G01, G02, G03, G90 và G91 đều phổ biến cho cả hai, trong khi các chế độ đường kính/bán kính và chu trình ren nhất định cụ thể hơn cho tiện CNC.[10] [14]
Trên trung tâm Gia công CNC (máy nghiền), mã G chủ yếu được sử dụng để tạo đường viền, khoan và tạo túi 3 trục hoặc 4/5 trục. Trên máy tiện CNC, mã G điều khiển các chuyển động tiện, tiện, tạo rãnh và cắt ren dọc theo trục chính nhưng vẫn áp dụng các nguyên tắc lập trình Gia công CNC tương tự.[1] [2]
Các trung tâm tiện thường sử dụng các chu trình ren như G76 hoặc các mã G dành riêng cho máy tiện khác để tự động cắt ren chính xác. Các chu trình này cho phép máy tiện Gia công CNC tuân theo các mẫu tiến dao và chiều sâu phức tạp mà không cần lập trình thủ công từng lượt.[8] [14]
Cài đặt chế độ đường kính và chế độ bán kính ảnh hưởng đến cách diễn giải tọa độ X trên máy tiện Gia công CNC, do đó người lập trình phải khớp với cấu hình điều khiển. Việc hiểu rõ các hành vi tiện cụ thể này giúp các nhóm Gia công CNC tránh được các lỗi về kích thước và đạt được chất lượng ren ổn định.[10][2]
Những người vận hành Máy CNC mới thường bắt đầu với một danh sách ngắn các mã G cần thiết và dần dần xây dựng kiến thức khi họ có được kinh nghiệm. Thực hành thực hành, sử dụng trình mô phỏng và xem xét các chương trình sản xuất thực tế đều giúp hiểu sâu hơn về cách mã G ảnh hưởng đến hành vi Gia công CNC.[17] [7]
Nhiều tài nguyên đào tạo, từ hướng dẫn trực tuyến đến các khóa học chính thức, hiện tập trung vào các kiến thức cơ bản về lập trình mã G cùng với các nguyên tắc cơ bản về CAM và Gia công CNC. Việc kết hợp lý thuyết với các bộ phận thực và công việc Gia công CNC thực tế sẽ tạo nên sự tự tin cần thiết để điều chỉnh và tối ưu hóa các chương trình mã G một cách an toàn.[4][1]
Một cách thực tế để học mã G là sử dụng chương trình Gia công CNC đơn giản, chạy chậm và so sánh từng dòng mã G với chuyển động thực tế của dao. Giữ một danh sách tham khảo cá nhân về các mã G được sử dụng thường xuyên và tác dụng của chúng giúp người vận hành Gia công CNC xây dựng sự trôi chảy theo thời gian.[4] [8]
Làm việc chặt chẽ với các lập trình viên và kỹ thuật viên thiết lập có kinh nghiệm sẽ đẩy nhanh quá trình học tập vì họ có thể giải thích mục đích của các mã G nâng cao hơn. Theo thời gian, kiến thức này cho phép người vận hành góp phần tối ưu hóa quy trình Gia công CNC, không chỉ vận hành máy.[15][7]
Các nhà cung cấp Gia công CNC chuyên nghiệp dựa vào các tiêu chuẩn lập trình kỷ luật, kiểm soát phiên bản và mô phỏng để quản lý mã G cho các dự án phức tạp. Đối với các khách hàng OEM ở nước ngoài, các nhà cung cấp này sử dụng các bước xác minh và bộ xử lý hậu kỳ Gia công CNC nhất quán để đảm bảo rằng các chương trình chạy chính xác trên nhiều máy và nhiều lô.[11][7]
Đối tác Gia công CNC mạnh mẽ sẽ tích hợp lập trình mã G với kiểm tra chất lượng, truy xuất nguồn gốc vật liệu và quản lý dụng cụ để hỗ trợ sản xuất lâu dài. Cách tiếp cận này giúp các thương hiệu, nhà bán buôn và nhà sản xuất có được chất lượng Gia công CNC ổn định cho mọi thứ, từ nguyên mẫu nhanh chóng đến sản xuất hàng loạt chính xác.[11][15]
Mã G là ngôn ngữ cơ bản của Gia công CNC, xác định mọi chuyển động mà công cụ thực hiện và mọi bề mặt mà máy tạo ra. Bằng cách hiểu các lệnh cốt lõi như G00, G01, G02, G03, lựa chọn mặt phẳng, chu trình đóng hộp và chế độ tọa độ, các kỹ sư và người vận hành có thể kiểm soát chất lượng, tốc độ và độ tin cậy Gia công CNC.[1] [10]
Các chủ đề nâng cao như bù dao, bù chiều dài dao và hệ tọa độ gia công mở rộng những gì có thể đạt được với Gia công CNC hiện đại. Khi được kết hợp với các phương pháp thực hành an toàn mạnh mẽ, mô phỏng và kiểm soát quy trình chuyên nghiệp, kiến thức về mã G sẽ trở thành tài sản quý giá cho bất kỳ hoạt động Gia công CNC nào phục vụ các khách hàng OEM khó tính.[7] [8]
Mã G trong Gia công CNC là hướng dẫn lập trình điều khiển chuyển động của dụng cụ, cho máy biết cần di chuyển ở đâu, tốc độ di chuyển và dọc theo đường cắt vật liệu nào.[1]
Trong Gia công CNC, mã G kiểm soát chuyển động hình học và đường chạy dao, trong khi mã M xử lý các chức năng phụ trợ như khởi động/dừng trục xoay, chất làm mát và thay đổi dao.[5]
Những người mới bắt đầu Gia công CNC nên tập trung vào G00 để định vị nhanh, G01 cho các chuyển động cắt tuyến tính, G02 và G03 cho nội suy cung tròn và G90/G91 cho các chế độ tuyệt đối và gia tăng.[7]
Hầu hết các bộ điều khiển Gia công CNC đều có chung lõi là mã G, nhưng một số chi tiết và mã nâng cao khác nhau tùy theo nhãn hiệu và bộ điều khiển, vì vậy các lập trình viên phải thích ứng với từng máy.[6]
Phần mềm CAM tạo ra hầu hết mã G cho Gia công CNC, nhưng người vận hành vẫn cần có kiến thức thủ công về mã G để xem xét, điều chỉnh và khắc phục sự cố chương trình trên máy thực.[1]
[1](https://www.autodesk.com/products/fusion-360/blog/cnc-programming-fundamentals-g-code/)
[2](https://www.americanmicroinc.com/resources/difference-g-code-m-code/)
[3](https://www.lincolntech.edu/news/skilled-trades/cnc-machining-and-manufacturing/what-g-code-introduction-cnc-programming)
[4](https://learn.toolingu.com/classes/basics-of-g-code-programming-231/)
[5](https://www.zintilon.com/blog/g-code-vs-m-code-in-cnc-manufacturing/)
[6](https://www.cncmasters.com/g-code-m-code-differences-explained/)
[7](https://www.cncookbook.com/cnc-programming-g-code/)
[8](https://www.cnccookbook.com/g-code-m-code-command-list-cnc-mills/)
[9](https://tormach.com/articles/9-easy-g-codes-every-machinist-must-learn)
[10](https://www.sherline.com/g-code/)
[11](https://www.rapiddirect.com/blog/g-and-m-codes/)
[12](https://all3dp.com/2/cnc-milling-programming-basic-cnc-g-code-tutorial/)
[13](https://www.unionfab.com/blog/2024/10/g-and-m-codes)
[14](https://content.fanucworld.com/m-code-g-code-list/)
[15](https://www.steckermachine.com/blog/g-code-and-m-code-programming)
[16](https://www.shopsabre.com/under Hiểu-g-code-and-m-code-in-cnc-work/)
[17](https://gcodetutor.com/cnc-machine-training/cnc-g-codes.html)

