
Visningar: 222 Författare: Amanda Publiceringstid: 2025-08-11 Ursprung: Plats


Innehållsmeny
● Viktiga fördelar med 5-axlig bearbetning för att minska tid och kostnader
>> Eliminera flera inställningar
>> Accelererade materialborttagningshastigheter och produktionscykler
>> Förbättrad precision och ytfinishkvalitet
>> Förmåga att tillverka komplexa geometrier effektivt
>> Längre verktygslivslängd och minskade verktygsbyten
● Utökande tillämpningar av 5-axlig bearbetning
● Avancerade tekniker och överväganden vid 5-axlig bearbetning
>> CAD/CAM-integration och programmeringskomplexitet
>> Arbetshållning och fixturdesign
>> Val av verktyg och underhåll
● Slutsats
>> 1. Vilka typer av delar tjänar mest på 5-axlig bearbetning?
>> 2. Hur mycket produktionstid kan sparas med 5-axlig bearbetning?
>> 3. Är 5-axlig bearbetning dyrare initialt?
>> 4. Kan 5-axliga maskiner bearbeta flera delar samtidigt?
>> 5. Hur förbättrar 5-axlig bearbetning ytkvaliteten?
● Citat:
I den konkurrensutsatta tillverkningsvärlden är effektivitet och precision av största vikt. Ett tekniskt framsteg som omformar moderna tillverkningsprocesser är 5-axlig bearbetning. Denna sofistikerade metod överträffar traditionell 3-axlig bearbetning genom att möjliggöra komplexa geometrier, färre inställningar och snabbare produktionstider, vilket direkt minskar kostnaderna och ökar utskriftskvaliteten. Den här artikeln undersöker djupt hur 5-axlig bearbetning ger dessa fördelar, backas upp av insikter i dess drift, fördelar, tillämpningar och stödjande information.
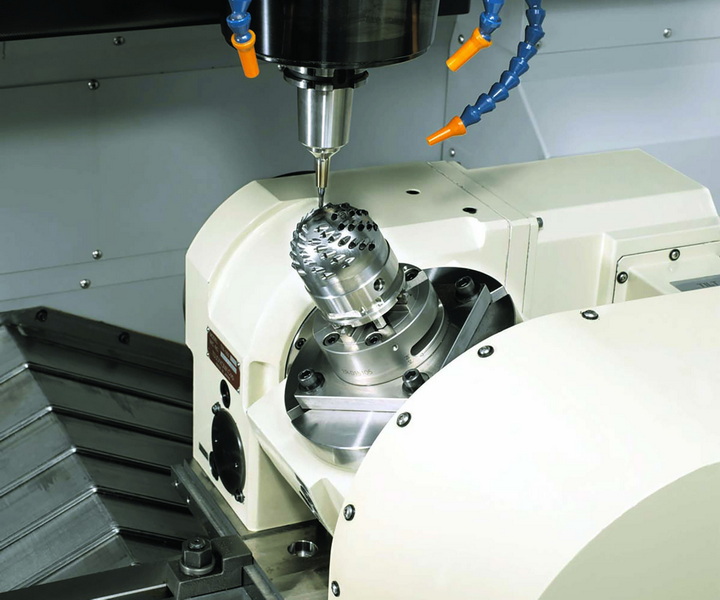
5-axlig bearbetning är en datorstyrd process där skärverktyget rör sig samtidigt längs fem olika axlar. Medan traditionella 3-axliga maskiner flyttar verktyg linjärt längs X (vänster-höger), Y (fram-bak) och Z (upp-ned)-axlar, lägger 5-axliga maskiner till två roterande axlar – vanligtvis kallade A- och B-axlarna. Dessa tillåter verktyget eller arbetsstycket att rotera och luta, vilket möjliggör komplex åtkomst till flera ytor av delen utan att behöva ompositionera under bearbetning.
Speciellt:
- Tre linjära axlar: X, Y och Z
- Två roterande axlar: A (rotation runt X-axeln) och B (rotation runt Y-axeln)
Med detta utökade rörelseomfång kan 5-axlig bearbetning hantera mycket intrikata geometrier och funktioner som ofta är omöjliga eller mycket ineffektiva med 3-axliga system. Det finns flera typer av 5-axliga bearbetningscentra, såsom bord/bord, huvud/bord och huvud/huvudkonfigurationer, var och en skräddarsydd för olika applikationsbehov.
En av de primära tids- och kostnadsdrivkrafterna inom traditionell bearbetning är behovet av flera inställningar på komplexa delar. Varje installation innebär att delen flyttas för att exponera olika ytor, vilket kräver noggrann justering och fixturjustering för att bibehålla precisionen. Denna process är arbetskrävande och risk för fel, vilket ökar skrotningsfrekvensen och omarbetningskostnaderna.
5-axlig bearbetning eliminerar eller minskar drastiskt dessa flera inställningar genom att göra det möjligt för verktyget att komma åt nästan alla delytor i en enda operation. De roterande axlarna tillåter skärverktyget att luta och rotera för att nå underskärningar och komplexa vinklar utan att flytta arbetsstycket. Denna strömlinjeformade process kan minska installationstiden med upp till 75 % för delar med medelhög till hög komplexitet, vilket avsevärt minskar maskinens stilleståndstid och arbetskostnader.
Förutom färre inställningar, underlättar den unika kinematiken hos 5-axliga maskiner snabbare och effektivare materialborttagning. Skärverktyget kan bibehålla en optimal skärvinkel, tangentiellt ingripande med ytan, vilket möjliggör högre matningshastigheter och mer aggressiva skärstrategier. Detta leder till kortare cykeltider.
Dessutom minskar möjligheten att använda kortare skärverktyg – som uppnås genom att vrida verktygsorienteringen – verktygets avböjning och vibrationer. Detta möjliggör högre spindelhastigheter och matningshastigheter samtidigt som precisionen bibehålls, vilket förbättrar både hastigheten och kvaliteten på produktionen.
Felinriktning mellan uppställningar i 3-axlig bearbetning kan introducera dimensionella felaktigheter, vilket leder till att delar kräver sekundär efterbehandling eller skrotning. Den enstaka uppsättningen av 5-axlig bearbetning eliminerar dessa felaktigheter genom att bearbeta komplexa delar i ett kontinuerligt program.
Dessutom förbättrar den tangentiella verktygsorienteringen som möjliggörs av 5-axlig bearbetning ytfinishen genom att reducera verktygsmärken och vibrationsinducerade defekter. Denna finare finish minskar eller eliminerar behovet av ytterligare polering eller slipning, vilket sparar ytterligare produktionstid och kostnader.
Många industrier efterfrågar delar med invecklade egenskaper som friformsytor, underskärningar, komplexa kurvor och exakta vinkeldetaljer. Traditionell 3-axlig bearbetning kan ofta inte effektivt producera sådana delar utan anpassade fixturer eller flera operationer.
5-axlig bearbetning erbjuder flexibiliteten att tillverka dessa geometrier i en operation. Denna förmåga sparar inte bara tid utan minskar också investeringar i flera verktygsmaskiner och specialiserade fixturer, vilket minskar de totala kapitalutgifterna samtidigt som tillverkningskapaciteten utökas.
De optimerade skärvinklarna och det minskade verktygsöverhänget vid 5-axlig bearbetning bidrar till längre verktygslivslängd. Verktyg upplever mindre slitage och sprickbildning på grund av stabilare skärförhållanden, vilket minskar utbytesfrekvensen och minskar verktygskostnaderna.
Dessutom förbättrar möjligheten att bearbeta flera delar i en enda installation med delade verktyg verktygsutnyttjandet. Denna effektivitet minskar stillestånd i samband med verktygsbyten och minimerar produktionsavbrott.
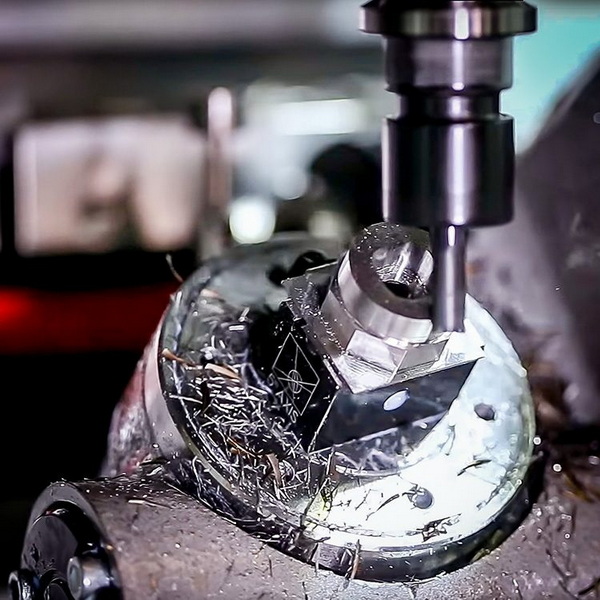
På grund av dessa fördelar är 5-axlig bearbetning brett implementerad inom flera sektorer:
- Flyg: Komponenter som turbinblad, flygplanskonstruktionsdelar och precisionsmotordelar kräver snäva toleranser och komplexa former idealiska för 5-axlig bearbetning.
- Medicinsk utrustning: Kirurgiska instrument, ortopediska implantat och proteskomponenter drar nytta av den exakta bearbetningen av intrikata geometrier och jämna ytbehandlingar.
- Fordon: Tillverkningen av motorkomponenter, formverktyg för plastinsprutning och prototypdelar kräver den mångsidighet och precision som 5-axlig bearbetning ger.
- Energisektorn: Tillverkning av komplexa delar till vindturbiner, kompressorer och kraftgenereringsutrustning kräver robust bearbetningskapacitet med minskad ledtid.
- Snabb prototypframställning och specialtillverkning: Små satser eller engångsprototyper med komplexa funktioner produceras effektivt med 5-axlig bearbetning utan överdrivna installations- eller verktygskostnader.
Medan 5-axlig bearbetning ger betydande fördelar, kräver det avancerad programmering och planering att använda den effektivt. Integreringen av sofistikerad CAD (Computer Aided Design) och CAM (Computer Aided Manufacturing) programvara är avgörande för att generera exakta verktygsbanor och kollisionsfri rörelse.
Programmering av 5-axliga maskiner kräver erfarna operatörer och programmerare som är bekanta med samtidiga fleraxliga rörelser, verktygsorienteringsstrategier och maskinkinematik. Framsteg inom mjukvaruautomatisering, simulering och verifieringsverktyg har dock sänkt inträdesbarriären, vilket gör 5-axlig bearbetning allt mer tillgänglig.
Även om 5-axlig bearbetning minskar antalet inställningar, förblir fixturdesignen kritisk på grund av det breda utbudet av verktyg och arbetsstyckets rörelser. Fixturer måste säkert hålla delar samtidigt som de tillåter maximal tillgänglighet. Innovativa modulära och justerbara fixturlösningar underlättar snabba byten och förbättrar uppsättningens repeterbarhet.
Att välja rätt 5-axlig maskinkonfiguration (t.ex. bord/bord, huvud/bord) beror på delstorlek, komplexitet och produktionsvolym. Underhållsscheman och kalibrering spelar en avgörande roll för att upprätthålla löftena om precision och effektivitet vid 5-axlig bearbetning. Fabriker investerar ofta i regelbunden utbildning för att hålla operatörerna skickliga och säkerställa utrustningens tillförlitlighet.
5-axlig bearbetning representerar ett transformerande steg i tillverkningskapacitet genom att kombinera flexibilitet, precision och effektivitet i ett paket. Genom att eliminera flera inställningar, påskynda borttagningen av material, förbättra detaljkvaliteten och möjliggöra komplexa geometrier i en enda operation, minskar det avsevärt produktionstid och kostnader. Den förbättrade livslängden och minskade skrotmängderna bidrar ytterligare till dess kostnadseffektivitet.
5-axlig bearbetning, som används i stor utsträckning inom flyg-, medicin-, fordons- och andra industrier med hög efterfrågan, fortsätter att möjliggöra innovationer och konkurrensfördelar för tillverkare. Att investera i denna teknik effektiviserar inte bara produktionsarbetsflöden utan framtidssäkrar också verksamheten genom att utöka utbudet och komplexiteten hos delar som kan produceras ekonomiskt.
För tillverkare och OEM-tjänsteleverantörer som oss på Shangchen, omfamnar 5-axlig bearbetning låser upp snabbare ledtider, lägre produktionskostnader och högre kvalitetsresultat – kärnmål som driver tillväxt och kundnöjdhet på dagens snabba globala marknader.
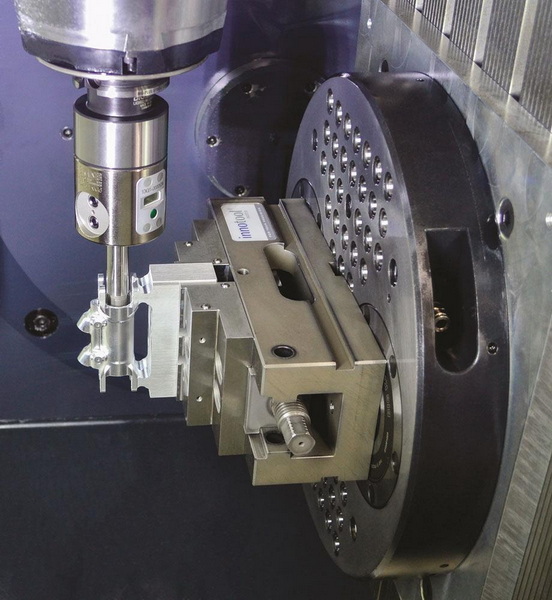
Delar med komplexa former, underskärningar och flervinklade geometrier – såsom flygkomponenter, medicinska implantat och komplicerade formar – drar stor nytta av 5-axlig bearbetning på grund av möjligheten att bearbeta alla funktioner i en uppsättning utan att flytta om.
Tidsbesparingar beror på detaljens komplexitet, men typiska minskningar av enbart installationsarbete kan närma sig 75 %, med en total ledtidsminskning på 60–75 % för komplexa delar jämfört med 3-axlig bearbetning.
Den initiala kapitalinvesteringen är högre på grund av avancerade maskiner, programmeringskomplexitet och förarutbildning. Men de långsiktiga besparingarna från minskad arbetskraft, snabbare cykeltider och lägre skrot resulterar i en snabb avkastning på investeringen.
Ja, många 5-axliga maskiner kan programmeras och fixeras för att bearbeta flera delar samtidigt, dela verktyg och maximera produktionskapaciteten samtidigt som maskinens vilotid minimeras.
Genom att tillåta verktyget att orientera tangentiellt mot arbetsstyckets yta, minskar 5-axlig bearbetning vibrationer och verktygsavböjning, vilket leder till jämnare ytfinish med färre märken och defekter, vilket minskar behovet av efterbearbetning.
[1] https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/
[2] https://www.ptsmake.com/5-axis-cnc-machining-slash-costs-boost-precision-full-guidewhat-is-5-axis-cnc-machining/
[3] https://kmecnc.com/investing-in-5-axis-machining-will-save-you-money-2/
[4] https://www.methodsmachine.com/blog/what-is-5-axis-simultaneous-contouring/
[5] https://www.mastercam.com/news/blog/what-are-the-axes-in-5-axis-machining/
[6] https://www.3erp.com/blog/5-axis-cnc-machining-advantages/
[7] https://www.magpiemachining.com/how-five-axis-cnc-machines-reduce-production-time
[8] https://www.productivity.com/do-more-with-less-5-axis-machining/
[9] https://www.improprecision.com/applications-5-axis-cnc-machine/
[10] https://www.youtube.com/watch?v=TRmvk6Mw03Y
[11] https://www.dmgmori.co.jp/sp/5axis/en/
[12] https://macfab.ca/blog/reduce-turnaround-time-with-5-axis-machining/
[13] http://axisfab.com/5-axis-machining-efficiency-cost-savings/
[14] https://www.iqsdirectory.com/articles/cnc-machining/5-axis-cnc-machining.html
[15] https://www.youtube.com/watch?v=ICjcNhjij0A
[16] https://www.scmgroup.com/en_AU/special-contents/why-5-axis-machining-
[17] https://resources.hartfordtechnologies.com/blog/how-5-axis-mills-can-reduce-production-time
[18] https://www.plantautomation-technology.com/articles/5-axis-cnc-machining-save-costs-and-improve-efficiency
[19] https://astromachineworks.com/what-is-5-axis-machining/
[20] https://waykenrm.com/blogs/5-axis-cnc-machining/

