
Katselukerrat: 222 Tekijä: Amanda Julkaisuaika: 2026-01-07 Alkuperä: Sivusto


Sisältö-valikko
● Mitä ovat G-koodit CNC-koneistuksessa?
● G-koodit vs. M-koodit CNC-koneistuksessa
● Kuinka G-koodit toimivat CNC-työstöohjelmassa
● Yleisimmät CNC-koneistuksessa käytetyt G-koodit
>> G01 – Lineaarinen interpolointi (leikkausliike)
>> G02 ja G03 – Ympyräinterpolointi
>> G17, G18, G19 – Tason valinta
>> G90 ja G91 – Absoluuttinen ja inkrementaalinen ohjelmointi
>> Säilytetyt Cycle G -koodit CNC-koneistuksessa
● Edistyneet G-koodit CNC-koneistukseen
>> G41 ja G42 – Leikkurin säteen kompensointi
>> G43 – Työkalun pituuskompensointi
● Koordinaattijärjestelmät ja G-koodit CNC-koneistuksessa
>> G54–G59 – Työkoordinaattijärjestelmät
● G-koodien turvallisuus, todentaminen ja simulointi
>> Parhaat käytännöt turvalliseen G-koodin käyttöön CNC-koneistuksessa
● G-koodit CNC-jyrsinnässä vs. CNC-sorvauksessa
>> Kierteitys- ja sorvauskohtaiset G-koodit
● G-koodien oppiminen CNC-työstökäyttäjille ja insinööreille
>> Vinkkejä G-koodien oppimiseen ja käyttämiseen CNC-koneistuksessa
● Kuinka ammattimaiset CNC-työstötoimittajat käyttävät G-koodeja
● FAQ
>> 1. Mikä on G-koodi CNC-koneistuksessa?
>> 2. Miten G-koodi eroaa M-koodista CNC-koneistuksessa?
>> 3. Mitkä G-koodit ovat tärkeimpiä CNC-koneistuksen aloittelijoille?
>> 4. Käyttävätkö eri CNC-työstömerkit samoja G-koodeja?
>> 5. Voiko CAM-ohjelmisto korvata manuaalisen G-koodiohjelmoinnin kokonaan CNC-koneistuksessa?
G-koodit ovat keskeisiä ohjelmointikomentoja, jotka kertovat CNC-työstökoneelle, kuinka työkalua siirretään avaruudessa osan leikkaamiseksi tarkasti. jokaisessa CNC-koneistuspaja , G-koodien ymmärtäminen on välttämätöntä tarkkojen työstöratojen luomiseksi, törmäysten välttämiseksi ja toistettavan laadun tuottamiseksi prototyypeille ja tuotantoajoille.[1][2]
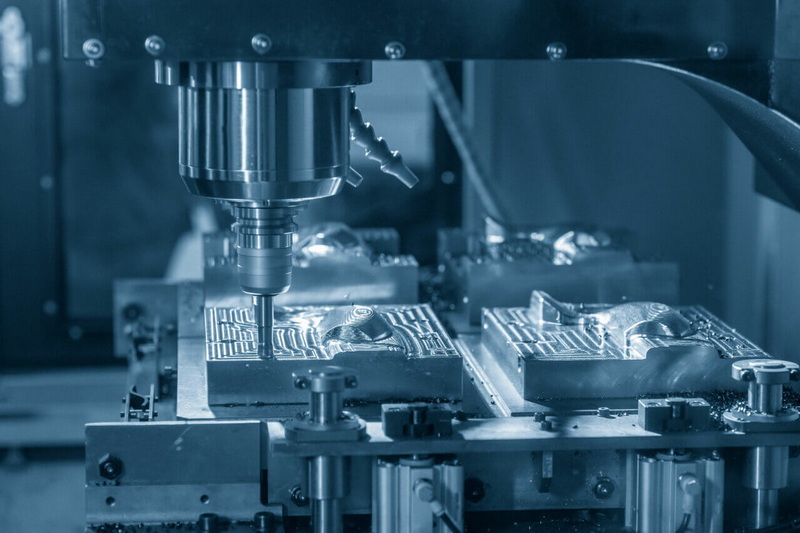
G-koodit ovat standardoituja ohjeita, jotka ohjaavat liikkeen geometriaa CNC-koneistuksessa, kuten nopeaa paikannusta, lineaarista leikkausta ja ympyräinterpolaatiota. Jokainen CNC-koneistuskoodin rivi sisältää G-sanan (kuten G00 tai G01) sekä koordinaatit ja muut parametrit, jotka yhdessä määrittävät kuinka leikkuutyökalu liikkuu suhteessa työkappaleeseen.[3][1]
Täydellinen CNC-työstöohjelma käyttää useita G-koodeja peräkkäin työkalun siirtämiseen kaikkien vaadittujen asemien ja leikkausreittien läpi. Kun nämä G-koodit yhdistetään syöttönopeuksiin, karan nopeuksiin ja työkalutietoihin, ne muuttavat CAD-suunnittelun fyysiseksi osaksi CNC-työstökeskuksessa tai CNC-sorvissa.[4][1]
CNC-koneistuksessa G-koodit keskittyvät liikkeeseen ja kappaleen geometriaan, kun taas M-koodit käsittelevät koneen aputoimintoja, kuten karan päälle/pois, jäähdytysnesteen ja työkalun vaihdon. G-koodit kertovat CNC-työstötyökalulle, missä ja miten liikkua, mutta M-koodit kertovat, mitä tukitoimenpiteitä tulee tehdä näiden liikkeiden aikana tai välillä.[5][6]
Esimerkiksi CNC-työstölohko voi käyttää G01:tä ohjattuun leikkausliikkeeseen ja yhdistää sen M03:n kanssa karan käynnistämiseksi tai M08:n kanssa jäähdytysnesteen käynnistämiseksi. Sekä G- että M-koodeja tarvitaan turvallisten ja tehokkaiden CNC-työstösyklien suorittamiseen, mutta G-koodit ovat yleensä monimutkaisempia ja näkyvät ohjelmassa useammin.[7][5]
CNC-koneistusohjelma koostuu useista lohkoista, joista jokainen sisältää koodeja, kuten G, X, Y, Z, F ja joskus M, N tai muita. G-koodi asettaa liiketilan, koordinaatit antavat kohdeaseman ja syöttönopeus määrittää kuinka nopeasti työkalun tulee liikkua CNC-työstön aikana.[2][1]
Jotkut G-koodit ovat modaalisia, mikä tarkoittaa, että ne pysyvät aktiivisina, kunnes toinen koodi peruuttaa tai korvaa ne, mikä yksinkertaistaa CNC-työstöohjelmia, mutta vaatii huolellista hallintaa ohjelmoijalta. Kun kirjoitat tai muokkaat CNC-koneistuskoodia, käyttäjien on ymmärrettävä, mitkä G-koodit ovat modaalisia odottamattomien liikkeiden tai leikkausolosuhteiden välttämiseksi.[8][4]
Päivittäisessä CNC-työstötyössä suhteellisen pieni joukko G-koodeja kattaa useimmat toiminnot, erityisesti jyrsintäkeskuksissa ja sorvauskoneissa. Näiden ydinkomentojen oppiminen auttaa insinöörejä ja koneistajia nopeasti lukemaan, korjaamaan ja säätämään CNC-työstöohjelmia konepajakerroksessa.[9][7]
G00 käskee CNC-työstökonetta siirtämään työkalun mahdollisimman nopeasti tiettyyn koordinaattiin ilman materiaalin leikkaamista. Sitä käytetään välysliikkeisiin, sijoitteluun kappaleen yläpuolelle ja leikkauspaikkojen välillä liikkumiseen CNC-työstösyklissä.[10][11]
Koska G00 liikkuu suurella nopeudella, virheelliset koordinaatit voivat aiheuttaa törmäyksiä tai ylikulkua CNC-työstyksessä, joten ohjelmoijat yleensä pysyvät poissa puristimista ja pinnoista tätä koodia käyttäessään. Hyvä CNC-työstökäytäntö on kiihdyttää turvalliseen kohtaan kappaleen yläpuolella ja vaihtaa sitten leikkaus G-koodiin, kuten G01, lähestyäksesi pintaa.[1][2]
G01 käskee suoraviivaista liikettä määritetyllä syöttönopeudella, mikä tekee siitä ensisijaisen leikkausliikkeen CNC-koneistuksessa. Linja, kuten G01 X50.0 Y20.0 F300, käskee CNC-työstötyökalua liikkumaan suoraan kyseiseen koordinaattiin samalla kun materiaalia poistetaan.[2][1]
Lineaarinen interpolointi on välttämätön profilointi-, tasku- ja pinnoitusoperaatioissa CNC-koneistuksessa, jossa vaaditaan sileitä, tarkkoja viivoja. Yhdistämällä useita G01-liikkeitä eri koordinaateilla CNC-koneistuksen ohjelmoijat voivat luoda monimutkaisia muotoja ja ääriviivoja.[12][1]
G02:ta ja G03:a käytetään ympyrä- tai kierukkainterpolointiin, jolloin CNC-työstötyökalut voivat liikkua kaaria ja käyriä pitkin. G02 määrittää kaaren myötäpäivään, kun taas G03 määrittää vastapäivään kaaren, joka määritellään päätekoordinaateilla ja joko säteellä tai keskipistesiirrolla (I, J ja joskus K).[3][1]
Pyöreä interpolaatio mahdollistaa CNC-työstökoneiden jyrsinnän taskuja, reikiä ja pyöristettyjä profiileja sujuvasti ilman pieniä askellikonmäärityksiä. Nämä G-koodit ovat perustavanlaatuisia, kun CNC-koneistetaan osia, joissa on viistoja, uria ja kaarevia pintoja, joiden on täytettävä tiukat toleranssit ja pinnan viimeistelyvaatimukset.[13][1]
G17, G18 ja G19 valitsevat aktiivisen koneistustason ympyräliikkeille ja tietyille CNC-työstökierroille. G17 aktivoi XY-tason, G18 aktivoi XZ-tason ja G19 aktivoi YZ-tason määrittäen kuinka kaaria ja joitain puristettuja työkiertoja tulkitaan CNC-koneistuksessa.[2][3]
Useimmat CNC-työstökeskukset tekevät 2D-ääriviivauksen XY-tasossa G17:n avulla, mutta vaihtaminen G18- tai G19-tilaan mahdollistaa erikoistyöstöradat tai moniakselistrategiat. Tason valinnan on oltava oikea ennen G02:n tai G03:n käyttöä, tai CNC-työstöohjaus käyttää väärää geometriaa ja saattaa aiheuttaa odottamatonta liikettä.[1][3]
G90 asettaa absoluuttisen ohjelmointitilan, jossa kaikkiin koordinaatteihin viitataan kiinteästä origosta, jota käytetään laajalti CNC-koneistuksessa selkeyden ja toistettavuuden vuoksi. G91 siirtyy inkrementaaliseen tilaan, jossa jokainen liike on määritelty suhteessa nykyiseen sijaintiin, mikä on hyödyllistä toistuvissa CNC-työstökuvioissa tai -silmukoissa.[10][2]
G90:n ja G91:n valinta muuttaa tapaa, jolla CNC-koneistusohjain tulkitsee samat koordinaattiarvot, joten näiden tilojen sekoittaminen vaatii huolellista suunnittelua. Monet CNC-työstöohjelmat käyttävät G90:tä päätyöstöratoja varten ja siirtyvät tilapäisesti G91:een tiettyjä vetäytymis-, nokkimis- tai kuvioliikkeitä varten.[10][2]
Puristetut työkierrot ovat erikoistuneita G-koodeja, jotka yksinkertaistavat tavallisia toistuvia poraus- ja rei'itystehtäviä CNC-koneistuksessa. Useiden erillisten rivien kirjoittamisen sijaan yksi G-koodi, kuten G81 tai G83, voi määrittää koko porauskuvion, mukaan lukien syvyyden, sisäänvetotason ja syöttönopeuden CNC-koneistuksessa.[14][10]
Yleisiä CNC-koneistuksen puristettuja työkiertoja ovat G81 yksinkertaiseen poraukseen, G82 poraukseen viipymällä, G83 nokkiporaukseen ja G84 kierteitykseen. Nämä G-koodit parantavat ohjelmoinnin tehokkuutta ja auttavat ylläpitämään johdonmukaisia porausstrategioita useissa CNC-koneistusohjelmissa.[4][10]
Perusliikekäskyjen lisäksi kehittyneet G-koodit tukevat nopeaa koneistusta, koordinaattimuunnoksia ja moniakselityöskentelyä CNC-koneistuksessa. Nämä toiminnot auttavat kokeneita ohjelmoijia optimoimaan työkiertoaikoja, parantamaan työkalun käyttöikää ja käsittelemään monimutkaisia geometrioita, joita yksinkertainen 2D G-koodi ei pysty käsittelemään.[7][1]
Koodit, kuten G41/G42 terän kompensoinnille ja G43 työkalun pituuden kompensoinnille, antavat CNC-työstöjärjestelmät säätää työstöratoja todellisten työkalun mittojen ja siirtymien perusteella. Tämä vähentää tarvetta lähettää ohjelmia uudelleen CAM:sta, kun työkalua vaihdetaan, mikä parantaa joustavuutta ja käyttöaikaa CNC-koneistuksen tuotannossa.[8][2]
G41 ja G42 antavat CNC-työstöohjaimen siirtää työstörataa ohjelmoidun muodon vasemmalle tai oikealle puolelle työkalun säteen perusteella. Tämä varmistaa, että todellinen leikkausmuoto vastaa CAD-suunnittelua, vaikka työkalun halkaisija muuttuu tai kun kokoa hienosäädetään CNC-koneistuksen aikana.[8][2]
Säätämällä kulumisarvoja työkalun offset-taulukossa koordinaattien uudelleenohjelmoinnin sijaan, CNC-koneistuksen käyttäjät voivat tuoda ominaisuuksia nopeasti toleranssiin. Leikkurin kompensoinnin asianmukainen käyttö on kriittinen työstössä tiukkojen toleranssien onteloita, profiileja ja muotoja CNC-koneistuksessa.[15][7]
G43 aktivoi työkalun pituuskompensaation, jotta CNC-työstöohjaus pystyy huomioimaan eri työkalupituudet ja kohdistamaan työkalun kärjen silti oikein suhteessa työkappaleeseen. Tämä koodi toimii yhdessä työkalun offset-taulukon kanssa, joka tallentaa mitatut työkalun pituudet kullekin CNC-koneistusjärjestelmän työkalunumerolle.[14][2]
Tarkka työkalun pituuden kompensointi on elintärkeää monityökaluisissa CNC-työstötöissä, joissa porat, päätyjyrsimet ja kalvimet joutuvat lyömään tarkkoja syvyys- ja pintakohtia. Ilman asianmukaista G43-käyttöä ja oikeita siirtymiä CNC-työstö voi tuottaa ali- tai ylileikkausominaisuuksia tai jopa aiheuttaa törmäyksiä osaan tai kiinnikkeisiin.[11][7]
Nykyaikaiset CNC-työstöohjaimet tukevat useita työkoordinaattijärjestelmiä, jotta ohjelmoijat voivat määrittää useita alkukohtia samalle koneelle. G-koodit, kuten G54–G59, valitsevat, mikä nollapistesiirto on aktiivinen, mikä mahdollistaa useiden asetusten tai osien tehokkaan suorittamisen CNC-koneistuksessa.[14][2]
Erillisten nollapistesiirtojen käyttö yksinkertaistaa kiinnityslevyjen, ruuvipuristeiden ja moniosaisten kuormalavojen CNC-työstöä, koska jokainen osa voidaan ohjelmoida oman koordinaattijärjestelmänsä ympärille. Tämä lähestymistapa helpottaa myös töiden uudelleen suorittamista CNC-koneistuksessa palauttamalla tallennetut siirtymät sen sijaan, että koskettaisit kaikkia ominaisuuksia uudelleen.[11][7]
G54 - G59 ovat vakiotyökoordinaattijärjestelmän valintoja monissa CNC-työstöohjaimissa, joista jokainen tallentaa eri aloitusaseman. Ohjelmoija voi määrittää G54:n ensimmäiselle ruuvipuristimelle, G55:n toiselle ja niin edelleen, jolloin sama CNC-koneistusohjelmarakenne voi ajaa useiden asemien yli.[2][14]
Nollapistesiirtojen johdonmukainen käyttö tukee myös toistuvaa tuotantoa CNC-koneistuksessa, koska kun siirtymät on valittu, tulevat työt voidaan määrittää nopeammin. OEM-asiakkaille tämä auttaa CNC-koneistuksen toimittajia säilyttämään vakaan laadun useissa erissä ja projekteissa.[7][11]
Turvallinen CNC-työstö riippuu G-koodien tarkistamisesta ennen niiden suorittamista täydellä nopeudella todellisessa koneessa. Monet kaupat luottavat simulaatioohjelmistoon työstöradojen visualisoimiseen, törmäysten havaitsemiseen ja syötteiden, nopeuksien ja työkalujen muutosten vahvistamiseen CNC-työstöohjelmissaan.[7][2]
Kuivakäynnit, yhden lohkon suoritus ja valinnaiset pysäytystoiminnot auttavat CNC-työstöoperaattoreita testaamaan uusia ohjelmia itse koneessa. Nämä käytännöt minimoivat onnettomuuksien, karavaurioiden tai romun riskiä, kun uusia G-koodiohjelmia otetaan käyttöön CNC-koneistuksen tuotantoon.[16][2]
Käyttäjien tulee aina tarkistaa työkalun pituudet, työsiirrot ja välystasot ennen uuden CNC-työstöohjelman suorittamista. On myös tärkeää aloittaa pienemmillä syöttönopeuksilla, erityisesti lähellä monimutkaisia muotoja tai tiukkoja kiinnikkeitä, kunnes G-koodipolku on todistettu turvalliseksi CNC-koneistusympäristössä.[2][7]
Selkeä ohjelman rakenne, kommentit ja johdonmukaiset nimeämiskäytännöt helpottavat ryhmien CNC-koneistuskoodin tarkastelua ja ylläpitoa. Hyvä dokumentaatio G-koodin käytöstä, työkaluista ja työnpidosta parantaa koulutusta, vianmääritystä ja pitkän aikavälin luotettavuutta CNC-koneistuksessa.[15][4]
Monet G-koodit jaetaan CNC-työstökeskusten ja CNC-sorvauskeskusten välillä, mutta jotkut ovat koneen kokoonpanokohtaisia. Esimerkiksi G00, G01, G02, G03, G90 ja G91 ovat yhteisiä molemmille, kun taas tietyt halkaisija/säde-tilat ja kierteityssyklit ovat spesifisempiä CNC-sorvauksessa.[10][14]
CNC-työstökeskuksessa (myllyssä) G-koodeja käytetään pääasiassa 3- tai 4/5-akselin muotoiluun, poraukseen ja taskuihin. CNC-sorvissa G-koodit ohjaavat sorvaus-, tasoitus-, ura- ja kierteitysliikkeitä pitkin karan akselia, mutta samat CNC-koneistuksen ohjelmointiperiaatteet pätevät.[1][2]
Sorvauskeskukset käyttävät usein kierteityssyklejä, kuten G76 tai muita sorvikohtaisia G-koodeja, leikkaamaan tarkkoja kierteitä automaattisesti. Näiden syklien avulla CNC-työstösorvit voivat seurata monimutkaisia syvyys- ja syöttökuvioita ilman manuaalista ohjelmointia jokaista kierrosta varten.[8][14]
Halkaisijatilan ja sädetilan asetukset vaikuttavat siihen, miten X-koordinaatit tulkitaan CNC-työstösorveilla, joten ohjelmoijien on sovitettava ohjauskonfiguraatiot. Näiden sorvauskohtaisten toimintatapojen ymmärtäminen auttaa CNC-työstöryhmiä välttämään kokovirheitä ja saavuttamaan tasaisen kierteen laadun.[10][2]
Uudet CNC-koneistusoperaattorit aloittavat usein lyhyellä luettelolla olennaisista G-koodeista ja lisäävät tietämystään vähitellen kokemuksensa myötä. Käytännön harjoittelu, simulaattorien käyttö ja oikeiden tuotantoohjelmien tarkistaminen auttavat syventämään ymmärrystä siitä, kuinka G-koodit vaikuttavat CNC-työstökäyttäytymiseen.[17][7]
Monet koulutusresurssit verkko-opetusohjelmista muodollisiin kursseihin keskittyvät nyt G-koodiohjelmoinnin perusteisiin CAM- ja CNC-koneistuksen perusteiden ohella. Teorian yhdistäminen todellisiin osiin ja todellisiin CNC-työstöön rakentaa itseluottamusta, jota tarvitaan G-koodiohjelmien turvalliseen säätämiseen ja optimointiin.[4][1]
Käytännöllinen tapa oppia G-koodeja on ottaa yksinkertainen CNC-työstöohjelma, ajaa se hitaasti ja verrata jokaista G-koodiriviä todelliseen työkalun liikkeeseen. Henkilökohtaisen viiteluettelon pitäminen usein käytetyistä G-koodeista ja niiden vaikutuksista auttaa CNC-koneistusoperaattoreita kehittämään sujuvuutta ajan myötä.[4][8]
Tiivis yhteistyö kokeneiden ohjelmoijien ja asennusteknikkojen kanssa nopeuttaa oppimista, koska he voivat selittää edistyneempien G-koodien tarkoituksen. Ajan myötä käyttäjät voivat osallistua CNC-työstöprosessin optimointiin, ei vain koneen toimintaan.[15][7]
Ammattimaiset CNC-koneistuksen toimittajat luottavat kurinalaisiin ohjelmointistandardeihin, versionhallintaan ja simulointiin hallitakseen G-koodia monimutkaisissa projekteissa. Ulkomaisille OEM-asiakkaille nämä toimittajat käyttävät johdonmukaisia CNC-koneistuksen jälkiprosessoreita ja varmistusvaiheita varmistaakseen, että ohjelmat toimivat oikein useissa koneissa ja erissä.[11][7]
Vahva CNC-työstökumppani integroi G-koodiohjelmoinnin laaduntarkastukseen, materiaalien jäljitettävyyteen ja työkalujen hallintaan tukeakseen pitkän aikavälin tuotantoa. Tämä lähestymistapa auttaa brändejä, tukkukauppiaita ja valmistajia saamaan vakaan CNC-työstön laadun kaikkeen nopeista prototyypeistä tarkkuuserätuotantoon.[11][15]
G-koodit ovat CNC-koneistuksen peruskieli, joka määrittelee jokaisen työkalun tekemän liikkeen ja jokaisen koneen luoman pinnan. Ymmärtämällä ydinkomennot, kuten G00, G01, G02, G03, tason valinnan, valmiit työkierrot ja koordinaattitilat, insinöörit ja käyttäjät voivat hallita CNC-työstön laatua, nopeutta ja luotettavuutta.[1][10]
Edistyneet aiheet, kuten leikkurin kompensointi, työkalun pituuden kompensointi ja työkoordinaattijärjestelmät, laajentavat sitä, mitä nykyaikaisella CNC-työstyksellä voidaan saavuttaa. Yhdistettynä vankoihin turvallisuuskäytäntöihin, simulointiin ja ammattimaiseen prosessinhallintaan G-koodin tuntemuksesta tulee voimakas voimavara jokaiselle vaativia OEM-asiakkaita palvelevalle CNC-työstötoiminnolle.[7][8]
G-koodi CNC-koneistuksessa on ohjelmointiohje, joka ohjaa työkalun liikettä ja kertoo koneelle, missä liikkuu, kuinka nopeasti liikkua ja mitä reittiä materiaalia leikataan.[1]
CNC-koneistuksessa G-koodit ohjaavat geometrista liikettä ja työstöratoja, kun taas M-koodit käsittelevät aputoimintoja, kuten karan käynnistys/pysäytys, jäähdytysneste ja työkalun vaihto.[5]
CNC-koneistuksen aloittelijan tulisi keskittyä G00:aan nopeaan paikannukseen, G01:een lineaarisiin leikkausliikkeisiin, G02:een ja G03:een ympyräinterpolaatioon ja G90/G91:een absoluuttiseen ja inkrementaaliseen tilaan.[7]
Useimmissa CNC-työstöohjaimissa on yhteinen G-koodien ydin, mutta jotkin yksityiskohdat ja edistyneet koodit vaihtelevat merkin ja ohjaimen mukaan, joten ohjelmoijien on mukauduttava jokaiseen koneeseen.[6]
CAM-ohjelmisto luo useimmat G-koodit CNC-koneistukseen, mutta käyttäjät tarvitsevat silti manuaalista G-koodituntemusta oikeiden koneiden ohjelmien tarkistamiseen, säätämiseen ja vianmääritykseen.[1]
[1](https://www.autodesk.com/products/fusion-360/blog/cnc-programming-fundamentals-g-code/)
[2](https://www.americanmicroinc.com/resources/difference-g-code-m-code/)
[3](https://www.lincolntech.edu/news/skilled-trades/cnc-machining-and-manufacturing/what-g-code-introduction-cnc-programming)
[4](https://learn.toolingu.com/classes/basics-of-g-code-programming-231/)
[5](https://www.zintilon.com/blog/g-code-vs-m-code-in-cnc-manufacturing/)
[6](https://www.cncmasters.com/g-code-m-code-differences-explained/)
[7](https://www.cnccookbook.com/cnc-programming-g-code/)
[8](https://www.cnccookbook.com/g-code-m-code-command-list-cnc-mills/)
[9](https://tormach.com/articles/9-easy-g-codes-every-machinist-must-learn)
[10](https://www.sherline.com/g-code/)
[11](https://www.rapiddirect.com/blog/g-and-m-codes/)
[12](https://all3dp.com/2/cnc-milling-programming-basic-cnc-g-code-tutorial/)
[13](https://www.unionfab.com/blog/2024/10/g-and-m-codes)
[14](https://content.fanucworld.com/m-code-g-code-list/)
[15](https://www.steckermachine.com/blog/g-code-and-m-code-programming)
[16](https://www.shopsabre.com/understanding-g-code-and-m-code-in-cnc-work/)
[17](https://gcodetutor.com/cnc-machine-training/cnc-g-codes.html)

